magyar
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Palackozott víz gyártósor: 10 tényező a befektetés előtt
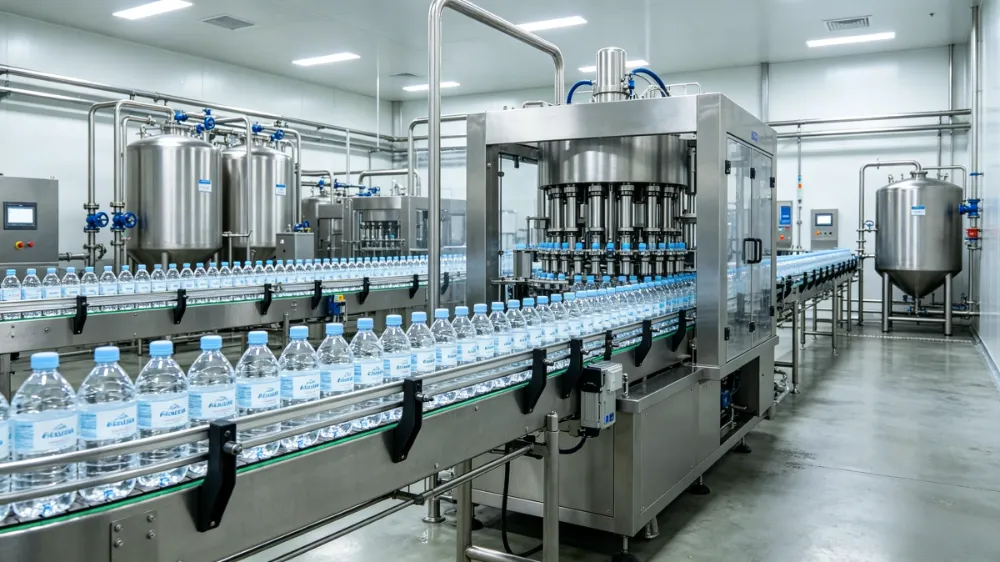
Palackozott víz gyártósoroknem egyszerűen a vízkezelő, töltő- és csomagolóberendezések kombinációja. A palackozott víz üzem hosszú távú teljesítménye attól függ, hogy az egyes szakaszok megfelelően illeszkednek-e a vízforráshoz, a termelési célhoz, a palackok kialakításához, a működési környezethez és a megfelelőségi követelményekhez.
Sok gyártási problémát nem az egyes gépek okoznak, hanem a telepítés előtt hozott döntések, mint például a nem megfelelő kezelési eljárások kiválasztása, a kapacitás túlméretezése vagy a karbantartási igények figyelmen kívül hagyása.
Mielőtt beruházna egy palackozott vizes létesítménybe, a következő tényezőket kell értékelni, hogy stabil minőséget, kezelhető működési költségeket és jövőbeli bővítési rugalmasságot biztosító termelési rendszert építsünk ki.
1. Kezdje a nyersvíz elemzésével, ne a berendezés kiválasztásával
A kezelőrendszer egy palackozott víz projekt alapja. A különböző vízforrások eltérő kezelési eljárásokat igényelnek, és a szabványos konfiguráció nem helyettesítheti a tényleges laboratóriumi elemzést.
A talajvíz nagyobb mennyiségű vasat, mangánt, keménységet vagy oldott ásványi anyagokat tartalmazhat, míg a települési víz gyakran további klóreltávolítást és szervesanyag-szabályozást igényel.
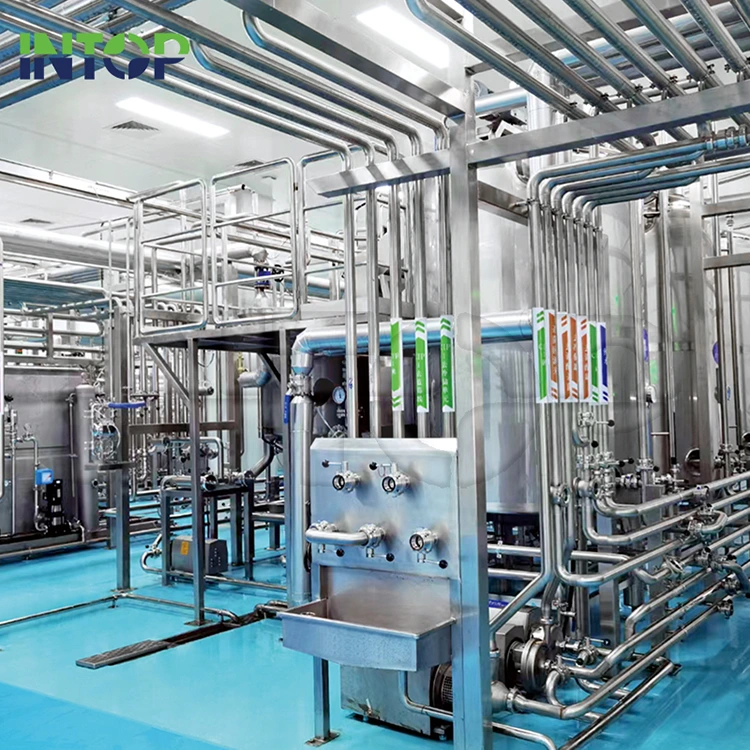
Egy tipikus vízkezelési eljárás tartalmazhat homokszűrést a lebegő szilárd anyagok eltávolítására, aktív szén szűrést a klór és szervesanyag-tartalom csökkentésére, vízlágyítást vagy vízkőoldó adagolást a keménység szabályozására, fordított ozmózist (RO) az oldott szilárd anyagok csökkentésére, valamint UV-sterilizálást vagy ózonkezelést a végső fertőtlenítéshez.
A kezelőberendezés kiválasztása előtt a nyersvizet olyan paraméterekkel kell értékelni, mint a TDS szint, vezetőképesség, keménység, pH-érték, vas- és mangántartalom, valamint mikrobiológiai mutatók.
Az RO membrán kiválasztását, a visszanyerési sebességet és az előkezelés tervezését ezeknek az eredményeknek megfelelően kell kiszámítani. A nem megfelelő kezelési kialakítás növelheti a vegyszerfelhasználást, lerövidítheti a membrán élettartamát, és működés közben instabil vízminőséget eredményezhet.
2. Válassza ki a Gyártási kapacitást a tényleges kereslet alapján
A termelési kapacitásnak meg kell felelnie a piaci keresletnek, nem pedig egyszerűen a legnagyobb elérhető modell kiválasztásakor.
A túlméretezett palackozott víz gyártósor növelheti a kezdeti beruházást, miközben szükségtelen energiafogyasztást, karbantartási szükségleteket és a berendezések értékcsökkenését eredményezheti. Másrészt az elégtelen kapacitás korlátozhatja a jövőbeli növekedést, és korai berendezés-frissítést tesz szükségessé.
A tipikus kapacitástartományok a következők:
|
Kapacitás tartomány |
Közös alkalmazás |
|
2000-6000 palack óránként |
Kis regionális palackozott vízüzemek |
|
8000-18000 palack óránként |
Közepes kereskedelmi termelés |
|
24 000+ palack óránként |
Nagyszabású italozási műveletek |
A kapacitástervezés során figyelembe kell venni a várható napi termelést, a munkaórákat, a palackméret változását, a szezonális keresletváltozásokat és a lehetséges jövőbeni bővítést.
A rugalmas gyártási tervezés gyakran értékesebb, mint a legnagyobb teljesítmény kiválasztása a kezdeti beruházási szakaszban.
3. Értékelje a palackgyártási lehetőségeket: előformák vagy fúvóformázás
A PET-palack szállítása egy másik fontos döntés a projekttervezés során. A palackok megvásárolhatók külső beszállítóktól, vagy a gyárban palackfúvó rendszerrel előállíthatók.
A kész palackok beszerzése általában kevesebb kezdeti beruházást igényel, és korlátozott gyártási volumenű vagy szűk gyári területtel rendelkező projektekhez alkalmas. Ugyanakkor figyelembe kell venni a szállítási költségeket, a tárolási követelményeket és a külső beszállítóktól való függést is.
A palackok PET-előformákból történő előállítása további beruházásokat igényel a fúvógépekbe, formákba, kompresszorokba és karbantartási rendszerekbe. Ez a megközelítés jobb ellenőrzést biztosíthat a palackkínálat felett, és csökkentheti a csomagolási logisztikai nyomást, ha nagy a termelési mennyiség és stabil a kereslet.
A külsõ palackbeszerzés és a házon belüli fúvás közötti választásnak a gyártási méreteken, a palackok specifikációin, a mûködési költségelemzésen és a hosszú távú bõvítési terveken kell alapulnia.
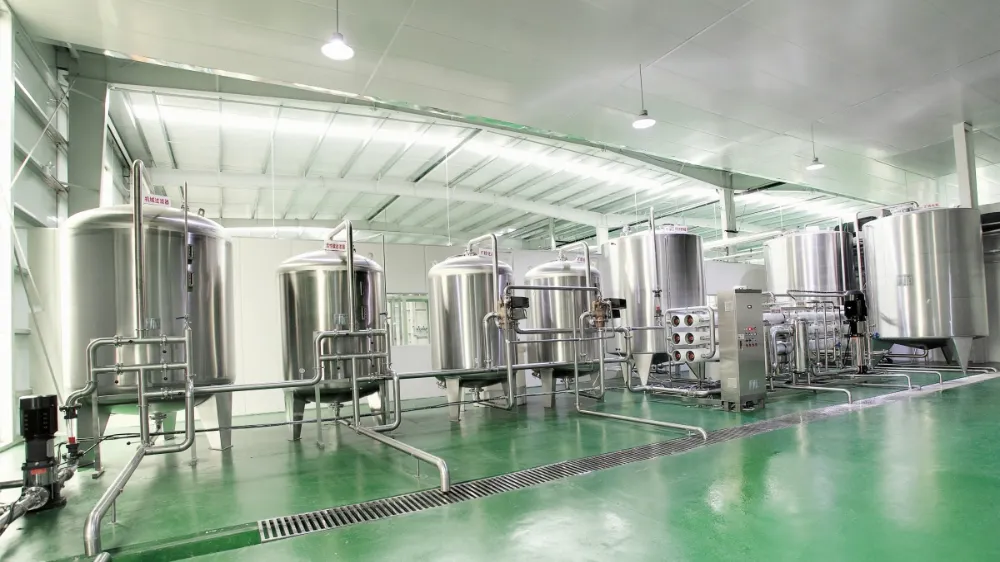
4. A töltési higiénia a berendezés kialakításától függ
Mivel a palackozott víz alacsony savasságú, és általában nem tartalmaz tartósítószert, a töltés során a szennyeződés ellenőrzése kritikus fontosságú.
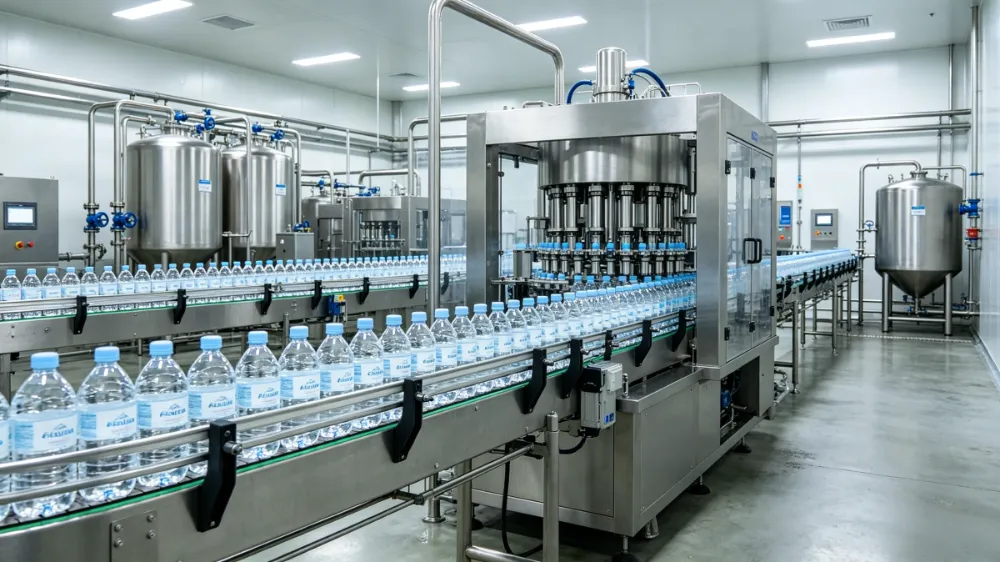
A modern töltőrendszerek általában öblítő-töltő-sapkázó monoblokkot használnak a palackok átadási pontjainak csökkentése és a higiéniai ellenőrzés javítása érdekében. A teljes töltési tervet azonban a gép sebességén túl kell értékelni.
A palacknyak kezelése fontos, mert a palack belső felületével való érintkezés növelheti a szennyeződés kockázatát a töltés előtt. A kupakkezelő rendszereknek szabályozott tárolási, etetési és sterilizálási eljárásokat is biztosítaniuk kell a higiéniai feltételek fenntartása érdekében.
A töltési környezet egy másik kulcsfontosságú szempont. A szűrt levegőrendszerek és az ellenőrzött termelési területek segítenek fenntartani a stabil feltételeket a működés során.
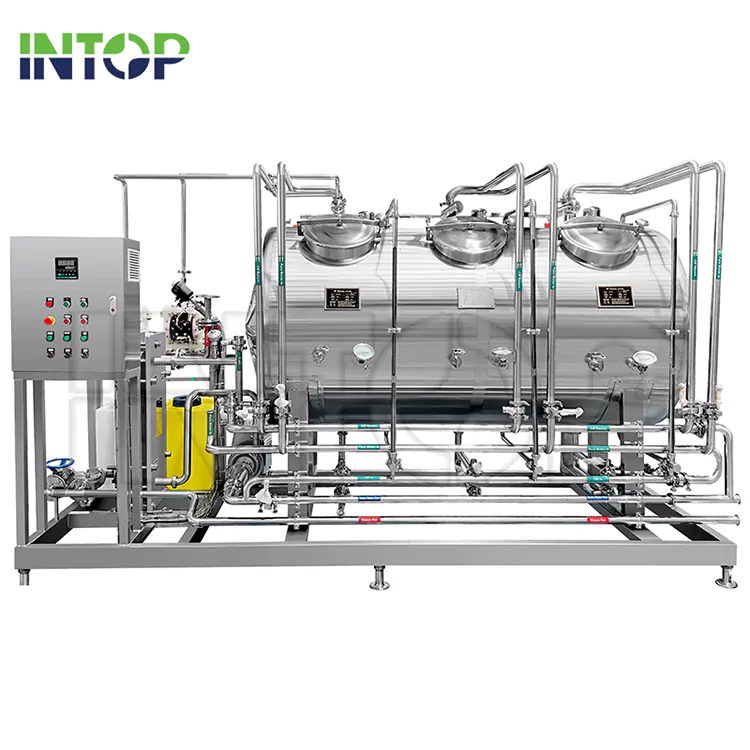
A töltőrésznek támogatnia kell a CIP (Clean-In-Place) eljárásokat is. A hatékony tisztítási ciklusok csökkentik az állásidőt és leegyszerűsítik a rutin karbantartást.
5. Ellenőrizze a vízzel érintkező alkatrészek anyagválasztását
Az anyagválasztás közvetlenül befolyásolja a higiéniai teljesítményt, a tartósságot és a karbantartási követelményeket.
Vízzel érintkező alkatrészek esetében az értékelésnek a rozsdamentes acél minőségére, a felületi minőségre, a korrózióállóságra, a hegesztési minőségre és a tisztítás hozzáférhetőségére kell összpontosítania.
Az élelmiszer-minőségű rozsdamentes acélt, például a 304-et vagy a 316-ot általában figyelembe veszik a víz jellemzői és a folyamat követelményei szerint. A megfelelően kiválasztott anyagszerkezet segít csökkenteni a korróziós kockázatot és támogatja a hosszú távú higiéniai teljesítményt.
Az anyagspecifikációkat a gyártás előtt egyértelműen meg kell határozni, hogy elkerüljük a nem megfelelő alkatrészek által okozott jövőbeni karbantartási problémákat.
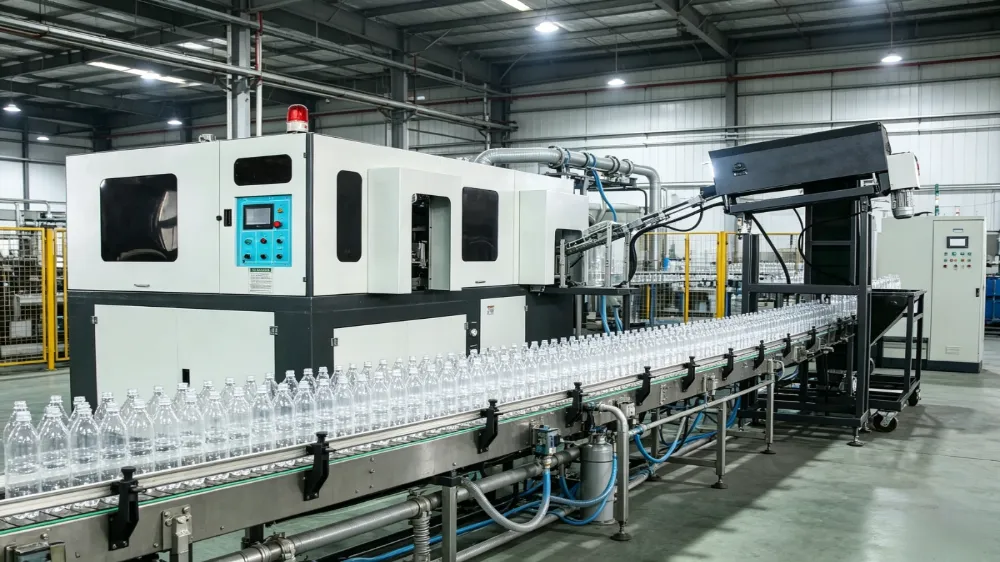
6. Az automatizálási szint meghatározza a munkaerő- és bővítési költségeket
A töltés után a csomagolási folyamatok gyakran meghatározzák a munkaerőigényt és az általános gyártási hatékonyságot.
Az alsó szakasz tartalmazhat címkézést, fóliacsomagolást, kartoncsomagolást és raklapozási rendszereket. A megfelelő automatizálási szint a termelés sebességétől, a munkaerő rendelkezésre állásától és a jövőbeli növekedési várakozásoktól függ.
Kisebb gyártási mennyiségek esetén a félautomata csomagolás elegendő hatékonyságot biztosíthat, miközben a beruházásokat alacsonyabb szinten tartja. Nagyobb sebességű vonalakon a túlzott kézi kezelés munkaerő-függőséget, gyártási késéseket és inkonzisztens csomagolási minőséget okozhat.
A fokozatos automatizálási megközelítés lehetővé teszi az üzemek számára, hogy a termelési volumen növekedésével fokozatosan javítsák a hatékonyságot ahelyett, hogy kezdetben szükségtelen automatizálásba fektetnének be.
7. Értékelje a működési költségeket a csak a berendezés ára helyett
A kezdeti felszerelési árajánlat a teljes beruházásnak csak egy részét jelenti. A hosszú távú működési költségek gyakran nagyobb hatást gyakorolnak a projekt gazdaságosságára.
Az energiafogyasztást olyan tényezők alapján kell értékelni, mint az RO szivattyú teljesítményigénye, a légkompresszor hatékonysága, a fűtési igény és a készenléti energiafelhasználás.
A fogyóeszközök cseréjének költségeit is figyelembe kell venni, beleértve az RO membránokat, a szűrőközeget, az UV-lámpákat és az ózonrendszer alkatrészeit.
A vízvisszanyerés hatékonysága egy másik fontos tényező, különösen azokban a régiókban, ahol korlátozottak a vízkészletek. A magasabb hasznosítási arány csökkentheti a vízpazarlást és javíthatja a hosszú távú működési gazdaságosságot.
A teljes birtoklási költséget ezért a napi működés, a karbantartás gyakorisága és az erőforrás-felhasználás határozza meg, nem pedig a berendezés kezdeti ára.
8. Kerülje el a gyakori tervezési hibákat a telepítés előtt
A palackozott víz projektekben számos problémát okoznak a berendezésgyártás megkezdése előtt hozott döntések.
Az egyik gyakori hiba a kezelőberendezés kiválasztása teljes vízvizsgálat nélkül. Előfordulhat, hogy egy szabványos kezelési csomag nem működik hatékonyan, ha a nyersvíz tényleges jellemzői eltérnek a várt körülményektől.
Egy másik kérdés a termelési kapacitás megválasztása a piaci kereslet figyelembevétele nélkül. A kapacitástöbblet növeli a beruházási nyomást, míg az elégtelen kapacitás korlátozhatja a jövőbeni fejlesztést.
A gyári elrendezést is korán meg kell fontolni. A tárolás, a karbantartási hozzáférés, a közművek vagy a jövőbeni bővítés korlátozott helye befolyásolhatja a termelés hatékonyságát a telepítés után.
A megfelelőségi dokumentáció egy másik olyan terület, amelyet nem szabad késleltetni. A műszaki dokumentumok csak a telepítés után történő elkészítése további módosítási igényeket és üzembe helyezési késéseket okozhat.
9. Fontolja meg a megfelelőséget és a dokumentációt korán
A kiskereskedelmi piacoknak, szállodáknak vagy export célállomásoknak szállított palackozott víz esetében a megfelelőségi követelményeket figyelembe kell venni a projekttervezés során.
A dokumentáció általában élelmiszerrel érintkező anyagok tanúsítványait, berendezésrajzait, hegesztési jegyzőkönyveit, szerelési jegyzőkönyveit, kezelési útmutatóit és minőségellenőrzési dokumentumokat tartalmazza.
A teljes dokumentációs rendszer zökkenőmentes üzembe helyezést, egyszerűbb karbantartást és jobb felkészülést tesz lehetővé a jövőbeni auditokra.
10. Készítse elő a legfontosabb információkat a felszerelés kiválasztása előtt
A palackozott víz gyártósorának értékelése előtt számos műszaki részletet el kell készíteni, beleértve a nyersvíz elemzési jelentést, a palackok és kupakok specifikációit, a szükséges gyártási kapacitást, a gyári elrendezési rajzot és a célpiaci követelményeket.
Ezen információk megadása a tervezés korai szakaszában lehetővé teszi a mérnökök számára, hogy pontosabban meghatározzák a megfelelő kezelési folyamatot, a töltési konfigurációt, az automatizálási szintet és a telepítési követelményeket.
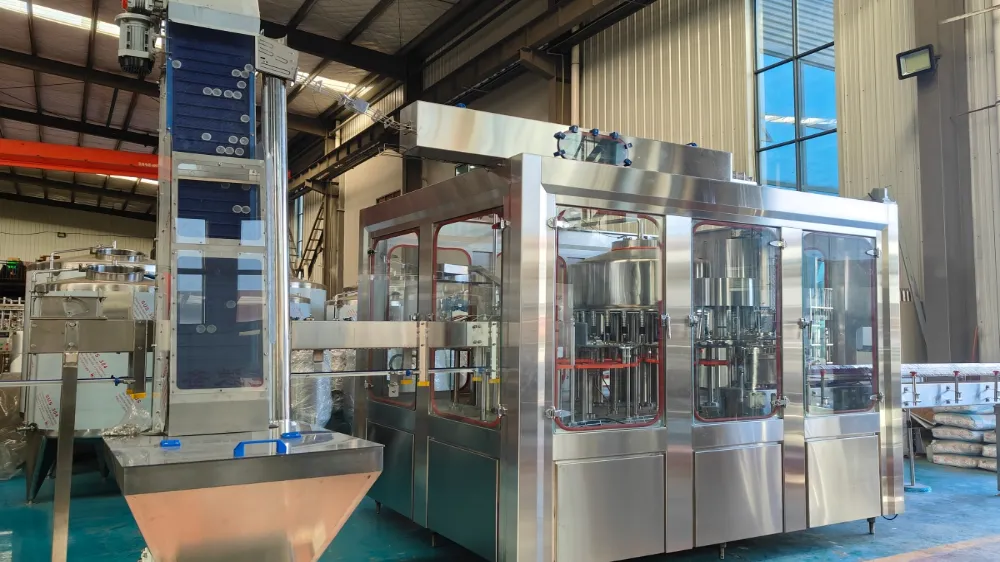
Gyakran ismételt kérdések a palackozott termékekrőlVíztermelő sorok
Mi a legfontosabb szempont a palackozott víz gyártósorának kiválasztásakor?
A legfontosabb tényező a berendezés kialakításának a tényleges vízminőséghez, a termelési követelményekhez és az üzemeltetési feltételekhez való igazítása.
Szükséges-e fordított ozmózis minden palackozott vizes üzemnél?
Nem. Az RO követelmények a nyersvíz jellemzőitől és a kívánt vízminőségtől függenek. Egyes projektek teljes RO-kezelést igényelhetnek, míg mások egyszerűbb szűrési eljárásokat alkalmazhatnak.
A gyárnak belsőleg kell PET-palackokat gyártania?
Ez a gyártási mennyiségtől, a palackigénytől, a beruházási költségvetéstől és a rendelkezésre álló helytől függ. A nagyobb volumenű műveleteknél gyakran előnyös a házon belüli palackfújás.
Milyen rozsdamentes acélt használnak a palackozott víz berendezésekben?
A vízzel érintkező alkatrészeket általában a rozsdamentes acél minősége, a korrózióállóság és a higiéniai követelmények alapján értékelik. A 304-es és 316-os rozsdamentes acélt széles körben figyelembe veszik élelmiszer- és italgyártásban.
Hogyan javítja a CIP a palackozott víz előállítását?
A CIP lehetővé teszi a tisztítási eljárások végrehajtását a berendezés kiterjedt szétszerelése nélkül, csökkentve az állásidőt és segít fenntartani a stabil higiéniai feltételeket.
Mekkora gyári területre van szükség egy palackozott víz gyártósorához?
A helyigény a gyártási kapacitástól, a palack méretétől, a kezelőrendszer kialakításától, a tárolási igényektől és a csomagolás automatizálási szintjétől függ.
Mi befolyásolja a palackozott vizes üzem működési költségét?
Az energiafogyasztás, a membráncsere, a fogyóeszközök, a munkaerőigény, a karbantartás gyakorisága és a vízvisszanyerés hatékonysága mind befolyásolják a hosszú távú működési költségeket.
Milyen információkat kell elkészíteni a projektterv kérése előtt?
A pontos tervezéshez általában vízelemzési jelentés, palack specifikációi, gyártási cél, gyári elrendezés és piaci követelmények szükségesek.
Következtetés
A palackozott víz sikeres projektje a berendezés telepítése előtt hozott döntésektől függ. A vízminőség-elemzés, a kapacitástervezés, a töltési higiénia, az anyagválasztás, az automatizálási stratégia és az üzemeltetési költségek értékelése mind befolyásolják a hosszú távú teljesítményt.
A palackozott víz gyártósorának kiválasztásának ezért a mérnöki követelményeken és a jövőbeni működési feltételeken kell alapulnia, nem pedig a berendezés árán.
Az INTOP Machinery a kulcsrakész palackozott vízgyártási rendszerekre összpontosít, mérnöki támogatást nyújtva a vízkezelés tervezésétől a töltési és csomagolási integrációig globális projektekhez.
Kapcsolódó hírek
- Mitől lesz egy eperlé gyártósor hatékony, biztonságos és kész a kereskedelmi méretekre?
- Hogyan építsünk fel olyan légyártó sort, amely többféle gyümölcsöt kezel
- Mi kell ahhoz, hogy egy energiaital gyártósort a globális kereslethez igazítsunk
- Hogyan működik a vízkezelő rendszer egy italgyártó soron?
- Hogyan válasszunk CIP-rendszert többtermékes italgyártó sorokhoz
- Hogyan működik egy növényi alapú italgyártó sor?
Hagyj üzenetet